

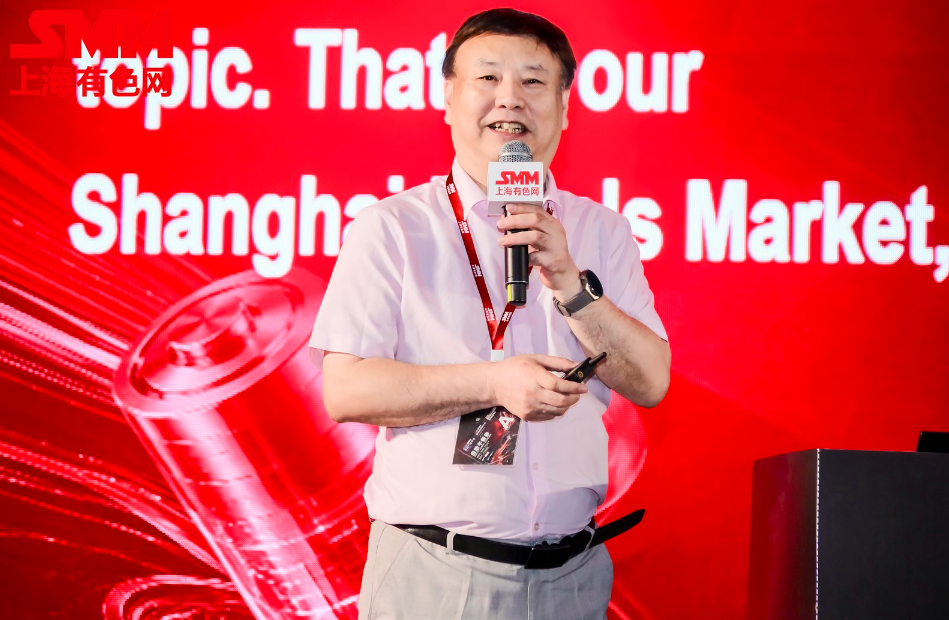
在由上海有色网信息科技股份有限公司(SMM)主办的2026SMM锂电池原材料大会上,中南大学 客座教授 张永柱围绕“锂电池黑粉制备电池级碳酸锂工艺技术进展和应用案例研究”的话题展开分享。
导读
锂电池黑粉:锂资源循环利用的"城市矿山"
锂电池黑粉是退役锂电池经放电、破碎、筛分、分选铜铝后得到的黑色粉末状混合物,富含锂、镍、钴、锰等有价金属,是正极材料、负极材料与杂质的混合产物。
磷酸铁锂黑粉锂品位2%-4%;目标产品纯度要求>99.5%。
行业发展格局
多路径并行:酸浸、低共熔溶剂、电化学、碳酸化等多条技术路线同步发展,适配不同黑粉组分与项目规模。
产业化加速落地:从千吨级中试到万吨级量产线快速复制,头部企业已实现满负荷稳定生产。
绿色低碳升级:从高盐废液到近零排放,绿电+湿法闭环成为"双碳"政策下的核心方向。
核心主流工艺技术进展
01.1 · 传统湿法酸浸工艺
硫酸+双氧水氧化浸出:行业占比超70%的成熟路线
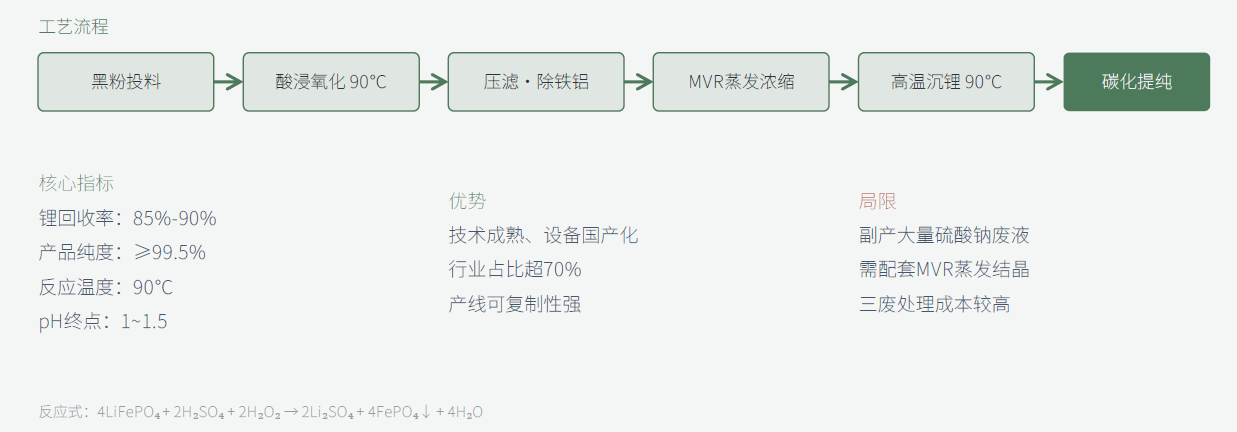
黑粉经计量送入反应釜,在90℃条件下通过硫酸+双氧水氧化体系将锂转化为可溶性硫酸锂,铁磷以磷酸铁固相分离;后续经除杂、蒸发浓缩、高温沉锂、碳化提纯等工序,最终得到电池级碳酸锂。
01.2 · 绿色低共熔溶剂浸出工艺
低共熔溶剂浸出:锂回收率突破95%的绿色升级路线
采用新型低共熔溶剂替代传统强酸介质,通过梯度浸出设计实现锂的选择性提取,同时协同回收镍、钴、锰等全部有价金属,是行业绿色制造的核心升级方向。
锂综合回收率(较传统+5~10个百分点) ≥95%
技术原理
低共熔溶剂替代强酸;梯度浸出选择性提锂;协同回收Ni/Co/Mn
环保优势
酸碱消耗大幅降低;三废排放减少60%;膜处理后近零排放
产业化状态
中试线已落地;头部企业逐步扩产;加工成本2.0-2.6万元/吨
01.3 · 无强酸电化学浸出工艺
电化学浸出:2026年新落地的"零废水排放"专利路线
完全摒弃强酸强碱添加,以铁氰化锂为浸取液在40-60℃下反应,得到亚铁氰化锂溶液后直接电解生成氢氧化锂,经多级净化后通入CO₂沉锂,实现全流程废水循环使用。
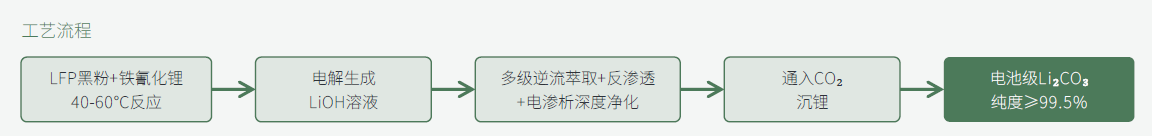
核心突破:无强酸强碱添加;废水全循环使用; 真正零废水排放
关键指标:锂回收率:92%-94%;反应温度:40-60℃;产品纯度:≥99.5%
产业化阶段:2026年新落地示范线;量产爬坡阶段;加工成本2.8-3.5万元/吨。
01.4 · 碳酸化选择性浸出工艺
碳酸化短流程:磷酸铁锂黑粉适配性最强的简化路线
利用碳酸氢锂的可溶性特性,将黑粉与碳酸钠溶液混合后通入二氧化碳,使锂选择性转化为可溶性碳酸氢锂,铁磷直接以磷酸铁固相分离。后续碳酸氢锂溶液加热分解即可析出碳酸锂,大幅缩短除杂工序。
锂综合回收率 88%-92%
工艺特点:短流程,除杂工序大幅简化;无强酸浸出渣;固废量减少40%;
成本优势: 加工成本2.2-2.8万元/吨;三废排放比酸浸降低50%;中小产线快速推广
技术局限:受碳酸氢锂溶解度限制;需配套大体积循环设备;仅适配LFP黑粉体系
典型产业化应用案例
四大标杆项目:从新建投产到满负荷量产的产业化全景
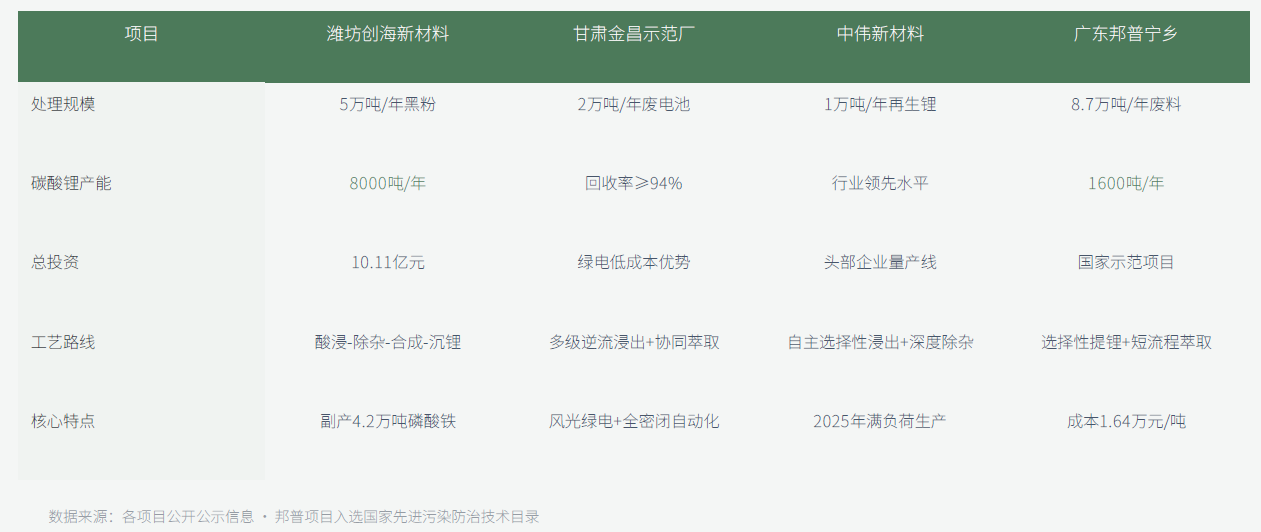
技术经济指标对比与工艺选型
核心主流工艺技术进展
04 · 附录:工艺流程详解
废旧磷酸铁锂黑粉湿法酸解回收碳酸锂全流程
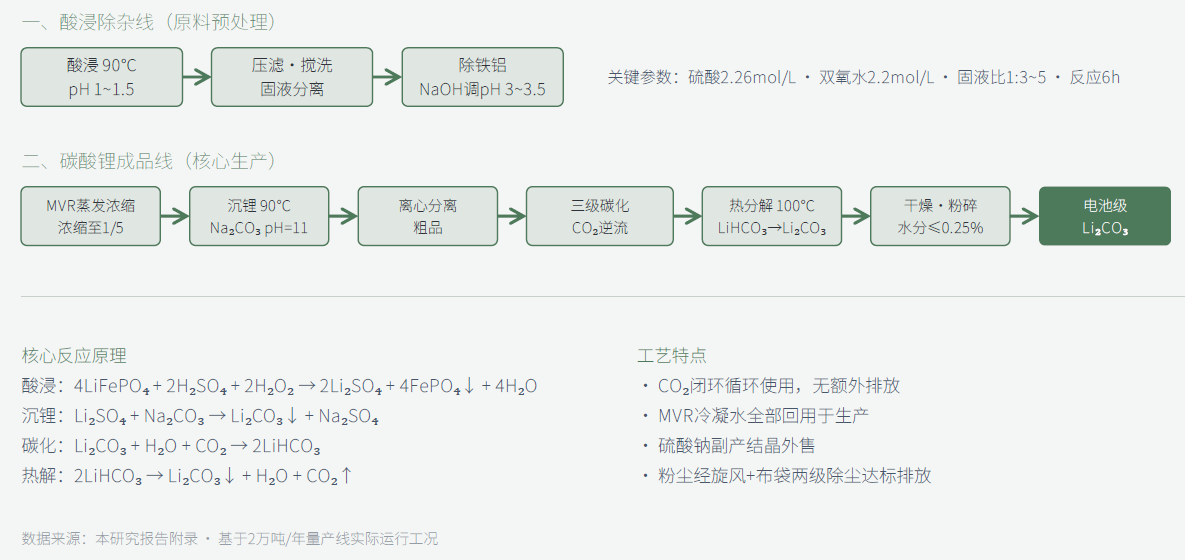
典型技术经济指标对比与工艺选型
03 · 技术经济指标对比
四大工艺路线技术经济指标全景对比
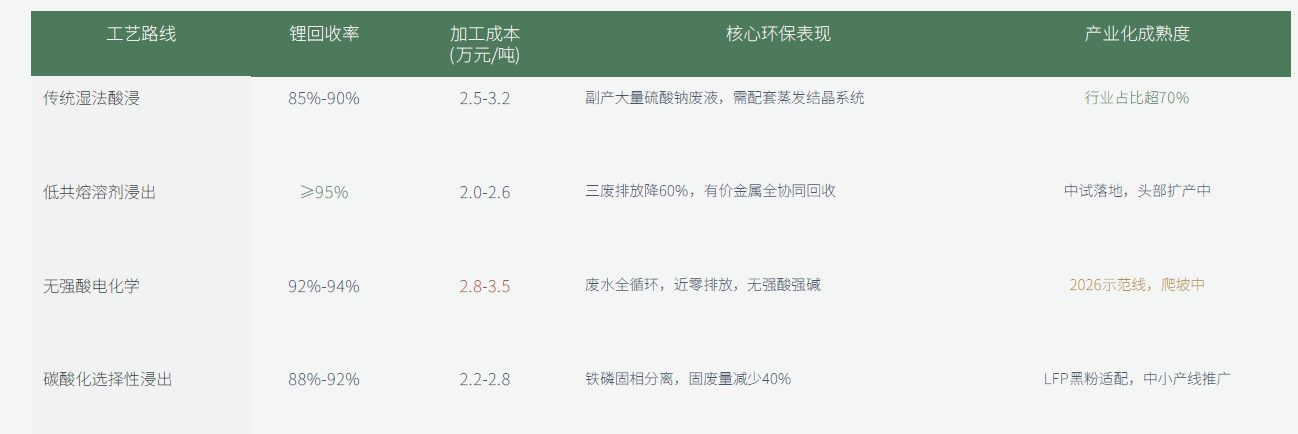
03.1 · 关键指标差异深度解析
回收率·成本·环保:三维度量化差异与经济价值
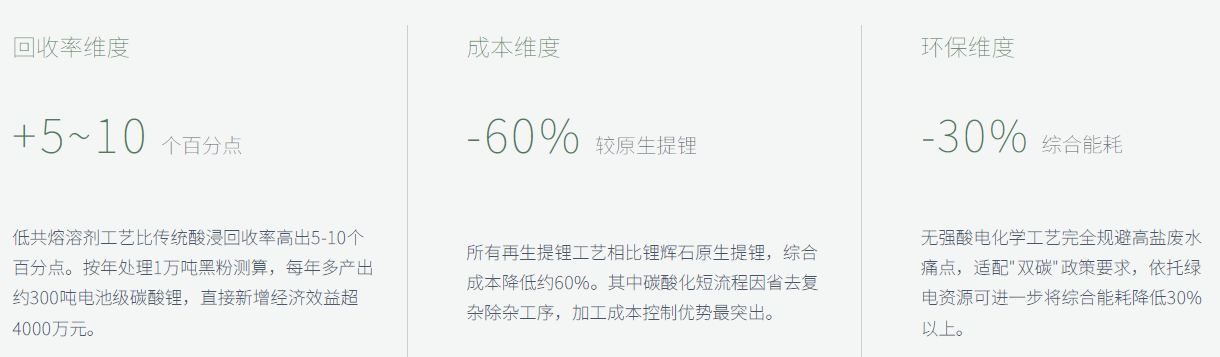
核心结论:低共熔溶剂在回收率与成本双维度领先,电化学在环保维度最优,传统酸浸在成熟度与可复制性上占优。
03.2 · 最优适配工艺
硫酸选择性氧化浸出-磷酸铁协同回收:LFP黑粉最优路线
完全匹配磷酸铁锂黑粉"锂2%-4%、铁20%-30%、磷10%-15%"的组分特征,是当前行业量产落地最广、综合效益最高的技术路线,国内70%以上LFP黑粉回收产线均采用该路线。
01 · 定向分离效率高
90℃、pH=1~1.5硫酸+双氧水体系中,锂选择性溶出为硫酸锂,铁磷直接以FePO₄固相留存,一步实现锂与铁磷高效分离,锂浸出率稳定在92%以上。
02 · 全组分高值利用
浸出渣经水洗提纯后直接产出电池级磷酸铁产品,作为磷酸铁锂正极前驱体原料,避免传统工艺铁磷固废处置成本,额外增加副产收益。
03 · 产业化门槛低
全流程设备无特殊材质要求,配套成熟的MVR蒸发、高温沉锂、碳化提纯工序,即可稳定产出纯度≥99.5%的电池级碳酸锂。
核心价值:提锂+产磷酸铁的双产品模式,将传统"废渣负担"转化为"高值副产",是当前LFP黑粉回收经济性最优的量产路线。
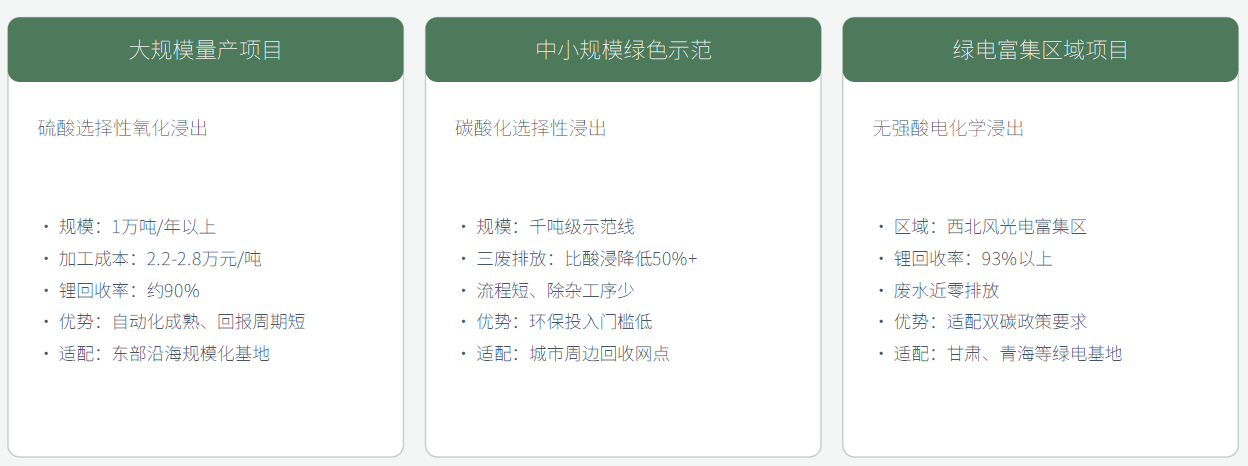
03.3 · 工艺选型建议
不同规模与资源禀赋场景下的工艺选型矩阵
03.4 · 最环保工艺路线
脉冲焦耳热碳酸化闭环提锂:行业环保等级最高路线
完全摒弃传统强酸强碱体系,实现全流程三废近零排放,是当前行业环保等级最高的技术路线。
无外加强酸强碱消耗:脉冲激光瞬时热冲击诱导黑粉晶格脱锂,在含微量O₂的CO₂气氛中直接原位转化为碳酸锂相,从源头消除高盐酸性废液。
CO₂全闭环循环复用:分解释放的CO₂经除尘、碱洗、吸附多级净化后全部回流循环使用,CO₂利用率接近100%,无温室气体额外排放。
全组分零固废外排:富铁磷固相残渣无需额外处置,可直接补锂热修复再生全新LFP正极材料,实现全组分闭环利用。
能耗大幅降低60%+:脉冲激光局部瞬时加热至200-800℃,避免传统整体高温焙烧的全域升温能耗,搭配绿电可实现全流程低碳运行。
其他环保工艺对比:碳酸化浸出三废降50%适合中小产线;无强酸电化学适配绿电区域;传统酸浸需配套MVR和尾气系统,运行成本较高。
03.5 · 最经济工艺路线
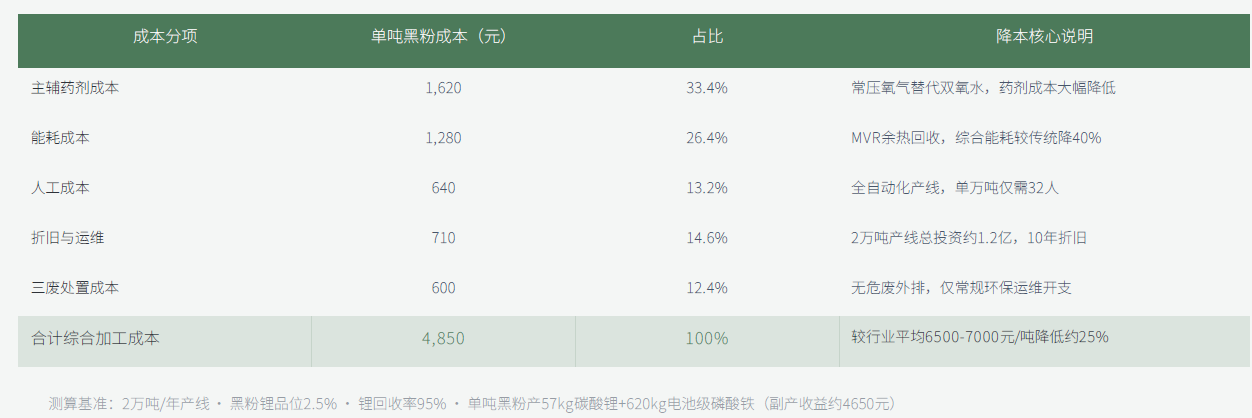
低成本全元素回收:单吨黑粉综合成本4850元
降本逻辑一:磷铁渣高值化
提锂后磷铁渣直接提纯为电池级磷酸铁,变"危废处置费"为"副产销售收入"。
降本逻辑二:氧气替代双氧水
常压氧气替代传统双氧水作氧化剂,药剂利用率大幅提升,氧化剂成本降低60%以上。
降本逻辑三:高回收率摊薄
量产线锂回收率95%以上,比传统工艺高5-10个百分点,摊薄单位加工成本。
核心结论
多路径并行,绿色与经济性双轮驱动
工艺格局:传统酸浸占70%量产份额,低共熔溶剂与电化学工艺代表绿色升级方向,碳酸化工艺适配LFP黑粉短流程。
经济性核心:全元素回收+磷铁渣高值化,综合成本压至4850元/吨黑粉,较行业平均降低25%,锂价低位仍可稳定盈利。
选型原则:大规模量产选酸浸+磷酸铁协同,中小示范选碳酸化短流程,绿电富集区选电化学零排放路线。
未来方向:绿电耦合+全组分闭环+脉冲焦耳热等低碳技术,将推动再生锂资源行业进入零碳制造新阶段。